PDF HERUNTERLADEN
Laden Sie die vollständigen Montageanweisungen als PDF zur Offline-Referenz und zum Ausdrucken herunter.
PDF herunterladen
Teileübersicht
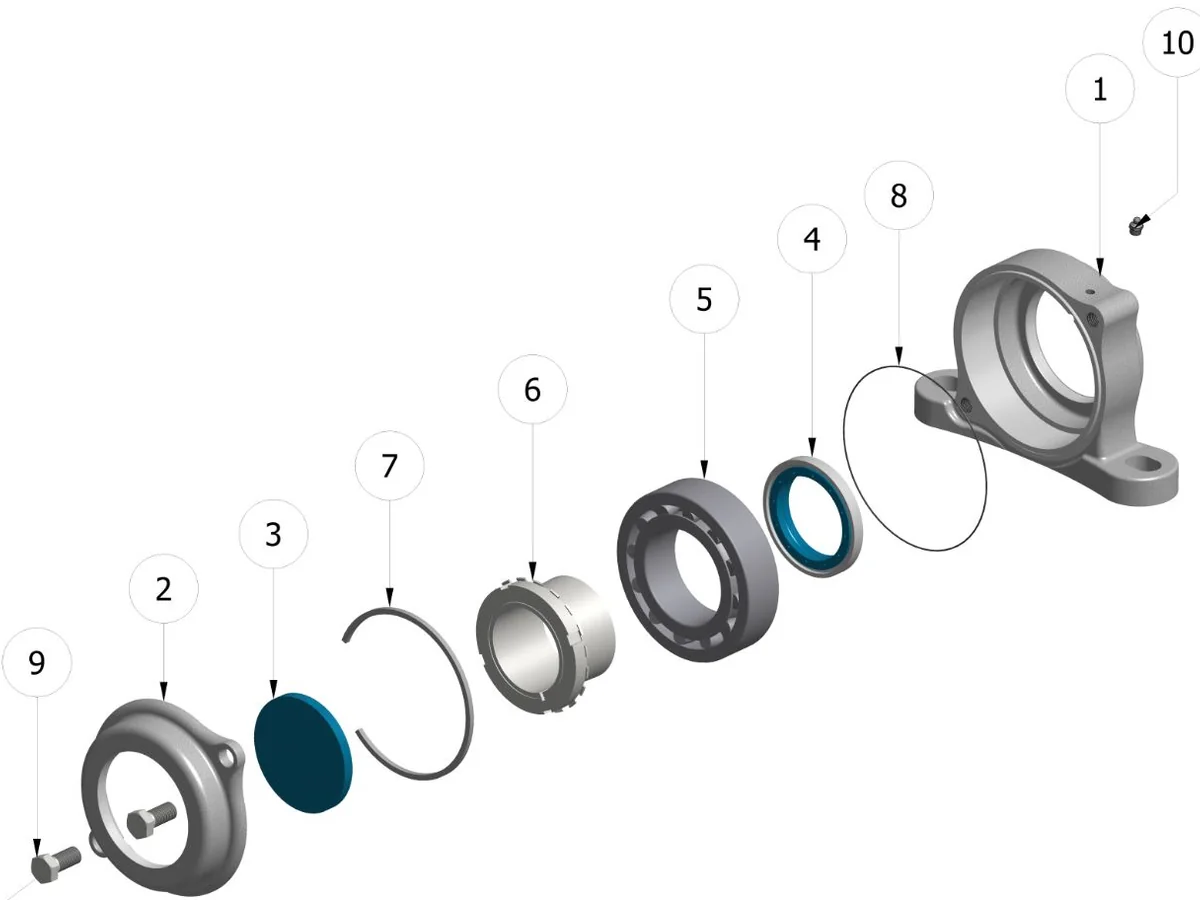
Jede Extreme Bearing-Einheit besteht aus den folgenden Komponenten:
- Gehäuse — Hauptlagergehäuse (Edelstahl 316)
- Deckel — vordere Abdeckplatte
- Deckeldichtung — Dichtung an der Deckelseite
- Hinterdichtung — Dichtung an der Gehäuseseite
- Lager — Pendelrollenlager
- Spannhülse — zur Wellenmontage
- Stellring — axiale Positionierung
- O-Ring — zusätzliche Abdichtung
- Schrauben — Deckelbefestigung
- Schmiernippel — zur Schmierung
Vor der Montage zu beachtende Punkte
1. Tolerz der Welle prüfen
Die Welle muss sauber, trocken und fettfrei sein.
Stellen Sie sicher, dass die Welle frei von Oberflächenschäden wie Graten von Madenschrauben und Kratzern ist. Falls nicht, entfernen Sie die Grate und Kratzer mit einer feinen Feile. Wir bevorzugen eine feine Feile gegenüber Schmirgelleinen, damit Sie nur die hohen Stellen abtragen, ohne die Haupttoleranz der Welle zu beeinträchtigen.
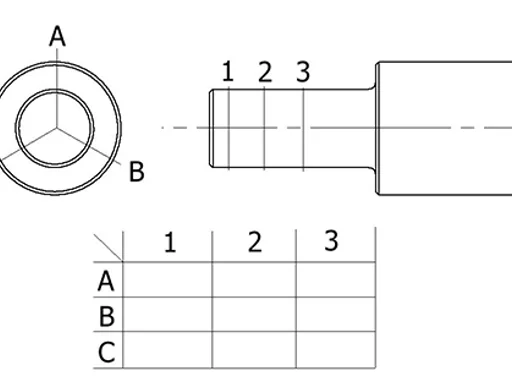
Prüfen Sie, ob der Wellenlagersitz innerhalb der Toleranz liegt, vorzugsweise an drei Querschnitten im Abstand von 20 mm an der Position, an der das Lager platziert wird. Diese Positionen sind im Diagramm als 1, 2 und 3 dargestellt und es sollten drei Messungen rund um den Querschnitt bei A, B und C vorgenommen werden.
2. Härte und Oberflächenrauheit der Welle prüfen
Die Härte der Welle muss mindestens HRc 55 betragen. Im Allgemeinen sind Wellen aus Kohlenstoffstahl oder Edelstahl am besten geeignet. Noch wichtiger als ein korrekter Presspassungssitz der Öldichtung ist eine perfekt glatte Welle im Bereich der Dichtung.
Für normale Bedingungen muss die Welle im Bereich der Dichtung eine Oberflächenrauheit von etwa folgender Größe haben:
| Parameter | Value |
|---|---|
| Ra | 0.4 to 0.8 μm |
| CLa | 8 to 25 μm |
| Rz | 1.0 to 4.0 μm |
| Rmax | ≤ 6.3 μm |
3. Festlagerseite festlegen
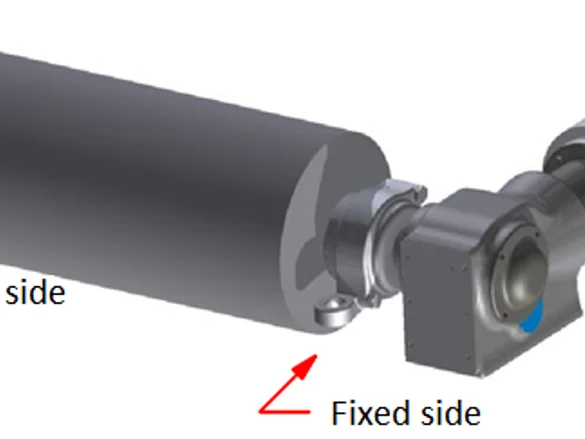
Jede Welle hat eine Festlagerposition (zuerst montiert) und eine Loslagerposition (als zweites montiert).
Wenn ein Extreme Bearing an einer Antriebswelle verwendet wird, muss die Festlagerseite die Motorantriebsseite sein. Um das Verwechslungsrisiko zu minimieren, empfehlen wir dringend, dass die Festlagerseite die Antriebsseite ist, wie im Diagramm dargestellt.
4. Wärmeausdehnung und -schrumpfung berücksichtigen
Es steht ein Gesamtspiel für die Wärmeausdehnung zur Verfügung, das der Dicke des Stellrings entspricht. Die Ausdehnung und Schrumpfung des Materials muss berücksichtigt werden, um das erforderliche Spiel für den ordnungsgemäßen Betrieb des Lagers aufrechtzuerhalten.
Im Diagramm wird das Spiel für die Schrumpfung durch Abkühlung mit C und das Spiel für die Ausdehnung durch Erwärmung mit B bezeichnet.
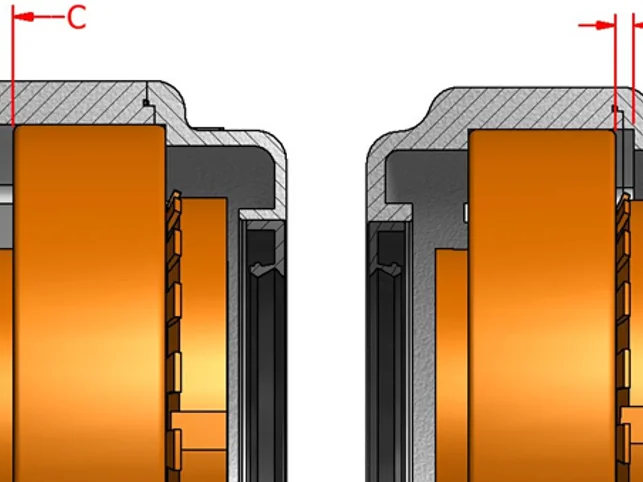
Die Tabelle zeigt die Maximalwerte für C und B in Abhängigkeit vom Wellendurchmesser:
| Shaft Ø (mm) | C, Max. Cooling shrinkage (mm) | B, Max. Heating expansion (mm) |
|---|---|---|
| 20 | 3.5 | 3.5 |
| 25 | 3.5 | 3.5 |
| 30 | 3.5 | 3.5 |
| 35 | 3.5 | 3.5 |
| 40 | 3.5 | 3.5 |
| 45 | 4 | 4 |
| 50 | 4 | 4 |
| 55 | 4 | 4 |
| 60 | 4 | 4 |
| 70 | 5 | 5 |
| 80 | 5 | 5 |
| 100 | 10 | 10 |
Berechnen Sie die maximale Wellenlänge in Abhängigkeit von der Temperatur in Ihrer Anwendung. Bei der Montage einer langen Welle ist es erforderlich, die Wärmeausdehnung oder -kontraktion zu berechnen und die Lagerposition entsprechend anzupassen.
Beispiele zur Wärmeausdehnung:
- Eine Edelstahlwelle von 1 Meter wird bei einem Temperaturanstieg um 1°C um 0,023 mm länger
- Eine Kohlenstoffstahlwelle von 1 Meter wird bei einem Temperaturanstieg um 1°C um 0,016 mm länger
Maximale Wellenlänge durch Kühlschrumpfung
Werte in Metern pro Grad Kelvin/Celsius Temperaturänderung:
| Welle (mm) | 10C | 20C | 40C | 50C | 60C | |||||
|---|---|---|---|---|---|---|---|---|---|---|
| Edelstahl | Stahl | Edelstahl | Stahl | Edelstahl | Stahl | Edelstahl | Stahl | Edelstahl | Stahl | |
| 20 | 9.38 | 12.50 | 4.69 | 6.25 | 2.34 | 3.13 | 1.88 | 2.50 | 1.56 | 2.08 |
| 25 | 9.38 | 12.50 | 4.69 | 6.25 | 2.34 | 3.13 | 1.88 | 2.50 | 1.56 | 2.08 |
| 30 | 9.38 | 12.50 | 4.69 | 6.25 | 2.34 | 3.13 | 1.88 | 2.50 | 1.56 | 2.08 |
| 35 | 9.38 | 12.50 | 4.69 | 6.25 | 2.34 | 3.13 | 1.88 | 2.50 | 1.56 | 2.08 |
| 40 | 9.38 | 12.50 | 4.69 | 6.25 | 2.34 | 3.13 | 1.88 | 2.50 | 1.56 | 2.08 |
| 45 | 9.38 | 12.50 | 4.69 | 6.25 | 2.34 | 3.13 | 1.88 | 2.50 | 1.56 | 2.08 |
| 50 | 9.38 | 12.50 | 4.69 | 6.25 | 2.34 | 3.13 | 1.88 | 2.50 | 1.56 | 2.08 |
| 55 | 9.38 | 12.50 | 4.69 | 6.25 | 2.34 | 3.13 | 1.88 | 2.50 | 1.56 | 2.08 |
| 60 | 9.38 | 12.50 | 4.69 | 6.25 | 2.34 | 3.13 | 1.88 | 2.50 | 1.56 | 2.08 |
| 70 | 18.75 | 25.00 | 9.38 | 12.50 | 4.69 | 6.25 | 3.75 | 5.00 | 3.13 | 4.17 |
| 80 | 18.75 | 25.00 | 9.38 | 12.50 | 4.69 | 6.25 | 3.75 | 5.00 | 3.13 | 4.17 |
| 100 | 14.38 | 19.17 | 7.19 | 9.58 | 3.59 | 4.79 | 2.88 | 3.83 | 2.40 | 3.19 |
Maximale Wellenlänge durch Wärmeausdehnung
Werte in Metern pro Grad Kelvin/Celsius Temperaturänderung:
| Welle (mm) | 10C | 20C | 40C | 50C | 60C | |||||
|---|---|---|---|---|---|---|---|---|---|---|
| Edelstahl | Stahl | Edelstahl | Stahl | Edelstahl | Stahl | Edelstahl | Stahl | Edelstahl | Stahl | |
| 20 | 12.50 | 16.67 | 6.25 | 8.33 | 3.13 | 4.17 | 2.50 | 3.33 | 2.08 | 2.78 |
| 25 | 12.50 | 16.67 | 6.25 | 8.33 | 3.13 | 4.17 | 2.50 | 3.33 | 2.08 | 2.78 |
| 30 | 12.50 | 16.67 | 6.25 | 8.33 | 3.13 | 4.17 | 2.50 | 3.33 | 2.08 | 2.78 |
| 35 | 12.50 | 16.67 | 6.25 | 8.33 | 3.13 | 4.17 | 2.50 | 3.33 | 2.08 | 2.78 |
| 40 | 12.50 | 16.67 | 6.25 | 8.33 | 3.13 | 4.17 | 2.50 | 3.33 | 2.08 | 2.78 |
| 45 | 15.63 | 20.83 | 7.81 | 10.42 | 3.91 | 5.21 | 3.13 | 4.17 | 2.60 | 3.47 |
| 50 | 15.63 | 20.83 | 7.81 | 10.42 | 3.91 | 5.21 | 3.13 | 4.17 | 2.60 | 3.47 |
| 55 | 15.63 | 20.83 | 7.81 | 10.42 | 3.91 | 5.21 | 3.13 | 4.17 | 2.60 | 3.47 |
| 60 | 15.63 | 20.83 | 7.81 | 10.42 | 3.91 | 5.21 | 3.13 | 4.17 | 2.60 | 3.47 |
| 70 | 12.50 | 16.67 | 6.25 | 8.33 | 3.13 | 4.17 | 2.50 | 3.33 | 2.08 | 2.78 |
| 80 | 12.50 | 16.67 | 6.25 | 8.33 | 3.13 | 4.17 | 2.50 | 3.33 | 2.08 | 2.78 |
| 100 | 48.13 | 64.17 | 24.06 | 32.08 | 12.03 | 16.04 | 9.63 | 12.83 | 8.02 | 10.69 |
Edelstahl = Edelstahl, Stahl = Kohlenstoffstahl
Schritt-für-Schritt-Montageanleitung
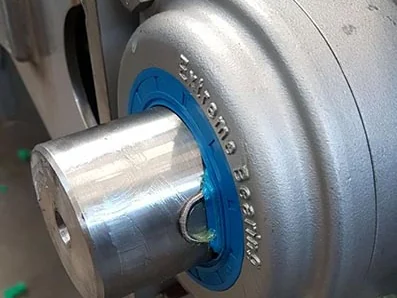
DRUCKDICHTE LAGEREINHEITEN
In einigen Konfigurationen sind die Lagereinheiten von Extreme Bearing druckdicht. Daher ist es notwendig, den Deckel beim ersten Einfetten ein wenig offen zu halten. Andernfalls können Probleme auftreten.
Darüber hinaus sollten Sie bei späterem Nachschmieren stets darauf achten, keinen Überdruck im Gehäuse zu erzeugen.
Die Extreme Bearing-Einheiten sind druckdicht bei Verwendung der folgenden Dichtungskonfigurationen:
- AS/AS
- AS/VK
- CL/CL
- CL/VK
PROFI-TIPP
Nach dem Befüllen mit Fett kann es hilfreich sein, die Schmiernippel vollständig zu entfernen und durch eine standardmäßige Edelstahlschraube zu ersetzen, damit Fehler unmöglich sind. Bitte informieren Sie Ihr Wartungspersonal über diese spezielle Betriebsanleitung.
Schmierfettverträglichkeit
Alle Extreme Bearing-Versionen akzeptieren alle Schmierstoffarten, die derzeit in der Antriebstechnik verwendet werden.
Technische Unterstützung benötigt?
Wenn etwas unklar ist, zögern Sie nicht, uns zu kontaktieren. Unsere Ingenieure helfen Ihnen gerne bei Montagefragen, Fehlerbehebung und kundenspezifischer Anwendungsunterstützung.